

 Sorgulama
Mesaj göndermekten çekinmeyin
I. Giriş: "İmkansız" Görevi Çözmek "Yuvarlak bir deliğe kare bir dübel takmak" deyimi evrensel bir simgedir...
DEVAMINI OKU304 paslanmaz plakanın bir parçasına 3/16 inçlik bir büküm matkabı alın ve ne olduğunu izleyin. Uç maviye döner, duman kıvrılır ve bir dakika içinde kesici kenar kesmek yerine sürtünmeye başlar. Matkapta bunun dışında hiçbir sorun yoktu: yaklaşık 540°C'yi geçtikten sonra çelik gövdenin içindeki karbürler sertliklerini korumayı bırakıyor. anlamak matkap ucu neyden yapılır aslında o an ile aranızda hangi temel malzemenin durduğunu anlamaktır.
Her matkap ucu iki parçadan oluşur: kesici kenar ve onu taşıyan gövde. Son teknoloji yalnızca dört malzeme ailesinden geliyor. Bunlar yüksek hız çeliği, kobalt içeren yüksek hız çeliği, katı veya sert lehimlenmiş formda tungsten karbür ve elmas aşındırıcıdır. Karbon çeliği, artık çoğunlukla ucuz ahşap işleme parçalarında varlığını sürdüren beşinci ve çoğunlukla tarihi bir seçenektir.
Matkap ucu, kenarı sertleştirilmiş takım çeliğinden veya tungsten karbürden yapılmış, kenarı kesilen malzemeden daha sert ve kesimin oluşturduğu sıcaklıkta stabil olacak şekilde seçilmiş, döner bir kesici alettir.
Bu tanım, malzeme seçiminin iş parçasını takip etmesinin nedenidir. Kereste 200 C'ye yakın kömürleşir. Beton agregası Mohs ölçeğinde 7 civarındadır. Paslanmaz çelik, kenarı 600°C'nin üzerine çıkarır. Her durum farklı bir temel malzemeyi işaret eder, işte bu yüzden hiçbir tek uç her şeyi iyi delemez.
Dünya çapında satılan on matkap ucundan kabaca sekizi yüksek hız çeliğinden yapılmıştır ve M2 bu işin çoğunu yapan kalitedir. M2 bir marka değildir. Avrupa kataloglarında DIN 1.3343 olarak yazılan AISI takım çeliği sınıflandırmasıdır.
Ağırlıkla ölçülen tipik bir M2 eriyiği şunları içerir:
Sertleştirme ve çift temperleme sonrasında M2, 62 ila 65 HRC arasına iner. Bu, yumuşak çelik, alüminyum, pirinç, plastik ve çoğu ahşap için yeterince serttir ve matkap yakalandığında parçalanmadan önce ucun bükülmesine yetecek kadar da dayanıklıdır.
Yüzey kaplaması bunların hiçbirini değiştirmez. Siyah oksit ucu, on mikron kalınlığında bir demir oksit tabakası taşır. Kesme sıvısını tutar ve talaşların kenara kaynamasını durdurur. Kaplamayı taşlayın ve altındaki çelik aynıdır.
Yüksek hız çeliği sertliğini kimyadan değil ısıl işlemden alır. Ucu yaklaşık 600 C'nin üzerine çıkardığınızda sıradan çeliğe dönüşür. Aldığınız tek uyarı renk değişimidir.
Ayrık nokta geometrisi aslında satın alacağınız en yaygın şekildir. İki ana kesici kenar, 135 derecede buluşan dört yöne taşlanmıştır. 10 mm'nin altındaki plakalarda noktanın dolaşmasını durdurur ve keski kenarı daha kısa olduğundan 118 derecelik bir noktaya göre daha az besleme basıncına ihtiyaç duyar.
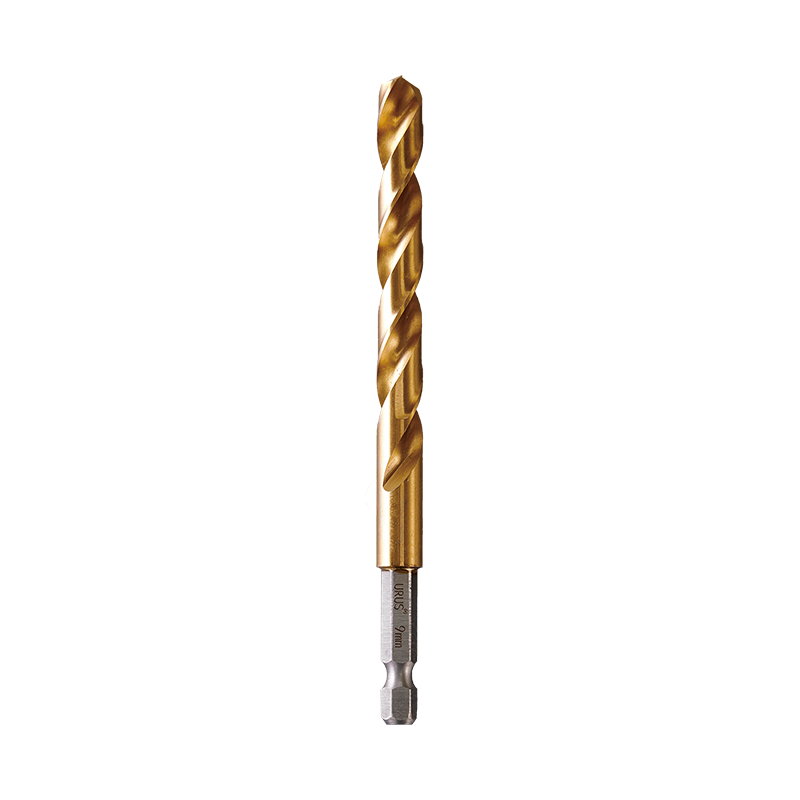 1/4 İnç Hızlı Şaftlı Aynalar için Ayrı Noktalı Metal Matkap Ucu L50, L70, DIN338 ve DIN340 boyutlarında mevcut, ayrık nokta geometrisine sahip bir metal delme ucu; 135 derecelik nokta seçeneklerini ve kobalt HSS kalitelerini incelerken kullanışlıdır. Ürünü Görüntüle →
Matkap ucunun gövdesini oluşturmak için kobalt kullanılmaz. Yüksek hız çeliğinde ağırlıkça yüzde beş ila sekiz oranında eritilen bir alaşım elementidir. M35 yaklaşık yüzde 5 ve M42 yaklaşık yüzde 8 taşıyor ve bunlar ambalajın üzerinde göreceğiniz iki isim.
Kobaltın yaptığı şey sıcaklıkta karbürlerin kabalaşmasını yavaşlatmaktır. Çelik matristeki tungsten karbür parçacıkları topaklanıp büyümek ister ve büyüdüklerinde kenar yumuşar. Kobalt bu süreci geciktirir ve kullanılabilir kenar sıcaklığını yukarı doğru iter. Sıcak sertlikte ölçülen kazanç kabaca buna benzer.
Bir kobalt parçasını, ona bakarak kobalt olmayan bir parçadan ayıramazsınız. Aynı fabrika, M2, M35 ve M42'yi aynı silodan aynı siyah oksitle kaplayabilir. Ambalajın üzerinde çelik kalite basılı değilse geriye kalan tek sinyal fiyat ve kenarın paslanmazlığa ne kadar süre dayanabileceğidir.
304 paslanmaz ve yumuşak çeliği orta hızda keser. Parça başına daha ucuzdur ve bakım çalışmaları ve hafif imalat için olağan seçimdir.
Titanyum, Inconel ve 35 HRC'nin üzerindeki alaşımlarda fark edilir derecede daha uzun kenar tutar. Daha pahalıdır ve bir el matkabının kopartabileceği kadar kırılgandır.
Tungsten karbür kesinlikle çelik değildir. Toz metalurjisidir. Mikron altı tungstenli karbür taneleri kobalt veya nikel ile bağlanır ve 1400 C civarında katı bir iş parçası halinde sinterlenir. Tipik bir WC-Co sınıfı ağırlıkça yüzde 6 ila 12 arasında kobalt bağlayıcı içerir.
Sertlik 1400 ila 1600 HV civarındadır; bu, HRA ölçeğinde yaklaşık 90'dır ve bir eğenin dokunabileceği her şeyin çok üzerindedir. Bu sertlik, bir HSS kenarını düz bir şekilde parlatacak beton agregasını kesmesine olanak sağlayan şeydir.
İki şekilde gelir. Yekpare karbür, matkabın tamamının sinterlendiği anlamına gelir; bu, baskılı devre kartlarındaki 0,3 mm mikro delikler ve CNC işleme merkezleri için standarttır. Karbür uçlu, küçük sinterlenmiş bir ucun, duvarcılık ve çekiç işlerinde kullanılan yapı olan çelik bir sap üzerine lehimlenmesi anlamına gelir.
SDS-plus ve SDS-max çekiç uçlarının neredeyse tamamı sert lehimlidir. Üç kesicili karbür uç, yivli bir çelik sap üzerine kaynaklanmıştır ve üç kesme kenarı, çekiç enerjisini iki yerine üç temas noktasına böler; bu da deliğin yuvarlak kalmasını sağlar ve betonarmede yapışmayı azaltır.
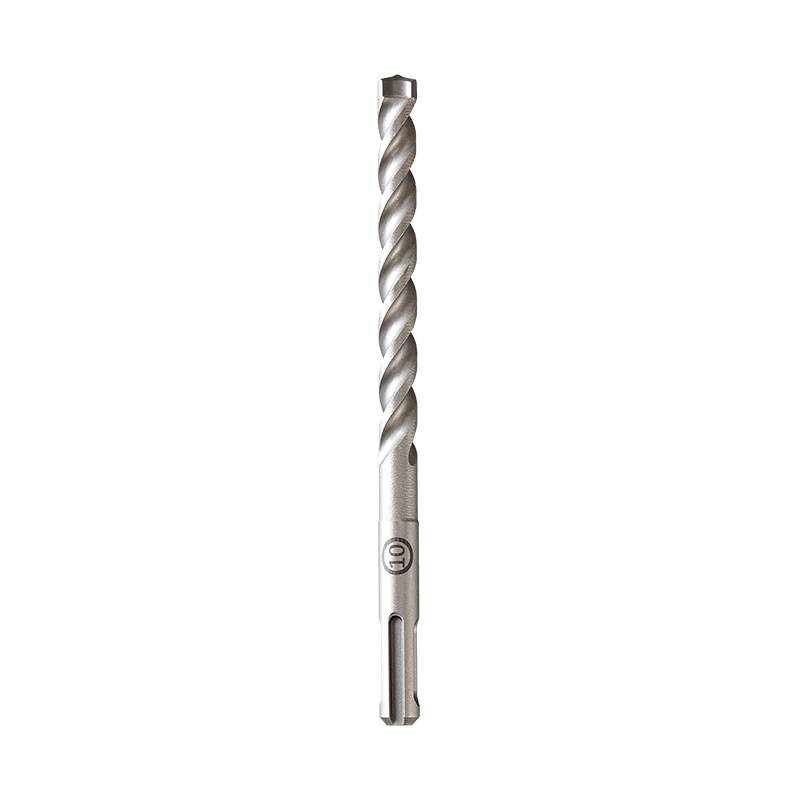 Duvar Delme için SDS-3-Cutter Karbür Uçlu Çekiç Ucu 3,45–18 mm boyutunda, üç kanallı toz giderme özelliğine sahip, üç kesicili karbür uçlu duvar çekici ucu; Tuğla, beton ve taş için sert lehimli SDS uçlarını karşılaştırırken kullanışlıdır. Ürünü Görüntüle →
Lehimleme, her karbür uçlu ucun zayıf noktasıdır. Gümüş ve pirinç lehimleme alaşımları 600 C ile 700 C arasında erir. Bir duvar parçası kırmızı renkte parlar ve uç düşer ve ucunda hiçbir şey olmayan mükemmel derecede iyi bir çelik sap kalır.
Matkap uçlarındaki PVD kaplamalar, normal ilerleme hızlarında çelikte yaklaşık 30 delikten sonra kaybolan, genellikle 1 ila 4 mikronluk ince filmlerdir. Titanyum nitrür ve titanyum alüminyum nitrür en sık karşılaştığınız iki elementtir ve alttaki çeliği sertleştirmek yerine sürtünmeyi azaltarak ve kenar talaşlarını azaltarak çalışırlar.
Titanyum kaplamalı M2 ucu ve düz M2 ucu aynı sertliğe sahiptir. Kaplama, kenarın ne kadar sert olduğunu değil, talaşın kayma şeklini değiştirir.
Renk burada zayıf bir testtir ve çoğu alıcının düştüğü tuzak budur. Kehribar veya altın rengi bir kenar genellikle TiN'dir, ancak koyu mavi-gri bir kenar yalnızca buhar oksit olabilir ve gerçek bir kobalt çeliği ucu, parlak bir yüzeyden sonra hiçbir renk taşımayabilir. Gölge yerine basılı çelik kalitesini okuyun.
Tahta yaklaşık 200 C'de kömürleşir, bu da çelik bir gövdenin tavlanacağı noktaya yakın değildir, dolayısıyla bir ağaç işleme ucunun kobalt veya tungsten karbüre ihtiyacı yoktur. Karbon çeliğinden veya düz M2'den yapılmıştır ve bunun yerine geometri performansı taşır.
Brad-point ahşap ucunun önemli üç çalışma özelliği vardır:
Mahmuzları ve delik yırtıklarını çıkarın. Bu nedenle ahşap işleme parçaları alaşım içeriğine göre değil, öğütülmesine göre değerlendirilir.
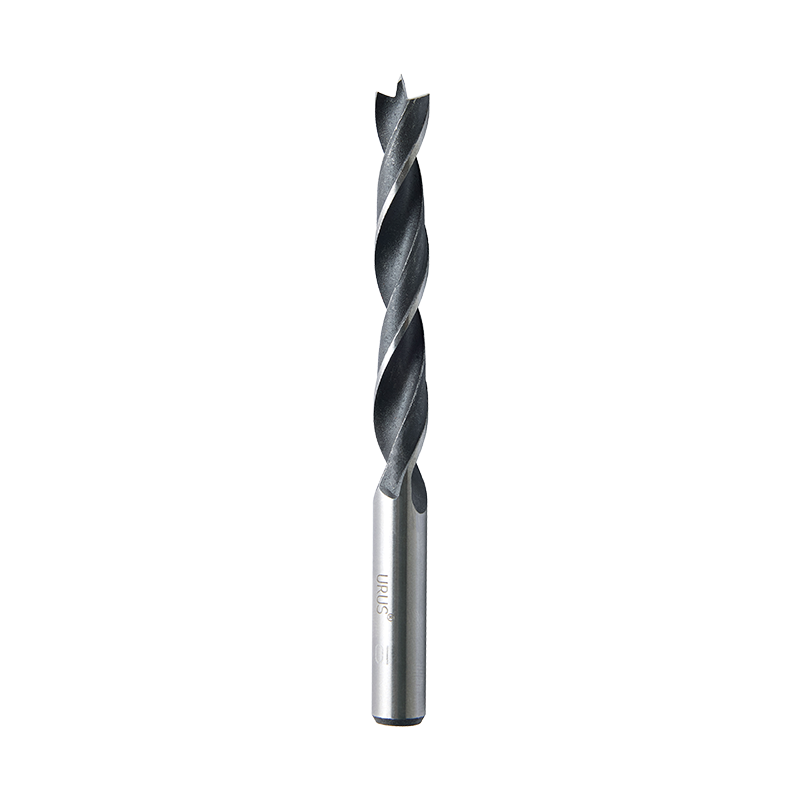 Yuvarlak Şaftlı Standart Brad Point Ahşap Matkap Ucu 3–30 mm çaplarda, hassas merkez noktalı ve yuvarlak saplı karbon çeliğinden başsız uç; Yırtmanın önemli olduğu ahşap delmeye uygundur. Ürünü Görüntüle →
Karbür kırılgan olduğundan ağaç işleme uçları nadiren karbür kenar kullanır. Kereste yumuşaktır, ancak gömülü bir çivi, sinterlenmiş bir ucu tekrar işe yaramaz hale getirmek için yeterlidir.
Renk alanı daraltır ancak bir dosya sorunu çözer. 60 HRC'lik bir eğe, M2, M35 veya M42 olsun, herhangi bir yüksek hız çeliğini ısırır ve tungsten karbür üzerinde iz bırakmadan kayar.
| Ne görüyorsun | Büyük olasılıkla malzeme | Nasıl onaylanır? |
| Düz gri metal, kaplamasız, normal ağırlık | M2 yüksek hız çeliği | Bir eğe ısırır ve parlak bir çizik bırakır |
| Siyah veya koyu mavi kaplama | HSS veya karbon çeliği üzerinde siyah oksit | Bir dosya ısırır; Karbon çeliği daha kolay çizilir ve daha hızlı parlar |
| Altın veya amber kaplama | TiN kaplama, genellikle M2'nin üzerinde | Eğe, kaplamayı sıyırır ve alttaki gri çeliği açığa çıkarır |
| Koyu renkli, yansıtıcı olmayan uç, gövdeden gözle görülür şekilde daha kalın | Lehimlenmiş tungsten karbür uç | Dosya kayıyor; uç, altındaki gövdeden çok daha serttir |
| Kenar ince zımpara kağıdı gibi cesur bir his veriyor | Elektrolizle kaplanmış elmas aşındırıcı | Eğe kaymaları ve kenar, zemin kenarına değil, gömülü taneciklere benziyor |
Eğe testi yeterince güvenilirdir çünkü alaşımlamayla kandırılamaz. M35 ve M42, M2'ye bir dosyanın ayıramayacağı kadar yakındır, bu nedenle kobalt sorusunda yalnızca basılı çelik kalitesi size yanıt verir.
Bir parçanın baskılı çelik kalitesi yoksa M2 olduğunu varsayalım. Kobalt çeliği gerçek paraya mal olur ve hiçbir fabrika bunu sessizce etiketlenmemiş bir parçaya koymaz.
Hayır. HSS ucu çeliktir ancak yüksek hız çeliği, ağırlığının yaklaşık yüzde 15 ila 18'inin tungsten, molibden, krom ve vanadyumdan oluştuğu alaşımlı bir takım çeliğidir. Bir tungstenli karbür ucun kesme yapısında hiçbir şekilde çelik bulunmaz; kobalt bağlayıcı ile bir arada tutulan sinterlenmiş tungsten karbür taneleridir.
Evet ama adından da anlaşılacağı üzere daha az. M35 yaklaşık yüzde 5 kobalt ve M42 yaklaşık yüzde 8 içerir; geri kalanı demir ve karbürlerdir. Kobalt ayrı bir katman oluşturmaz. Matris içinde çözünür ve kenar ısındıkça karbürün kabalaşmasını yavaşlatır.
Yekpare karbür uç, dökme demir, 45 HRC üzeri sertleştirilmiş çelik ve alüminyum üretim işleri için standart seçimdir. Sert lehimli karbür uç bunu yapamaz. Bu uç kırılgandır, kesintili kesimlerde kolayca kırılır ve sert lehim bağlantısı, çelik kesiminin ürettiği kenar sıcaklığının altında olan 650 C civarında arızalanır.
Hayır. Buhar oksit işleminden de kehribar rengi bir renk gelebilir ve kobalt çeliği ucu hiç renk göstermeyebilir. TiN filmleri 1 ila 4 mikron kalınlığındadır ve ayrı bir katman olarak değil, yalnızca renk değişimi olarak görülebilir. Gölge yerine baskılı çelik kalitesini kontrol edin.
I. Giriş: "İmkansız" Görevi Çözmek "Yuvarlak bir deliğe kare bir dübel takmak" deyimi evrensel bir simgedir...
DEVAMINI OKUMetal işleme her zaman endüstriyel gelişimin temel taşı olmuştur ve otomotiv parçalarından otomotiv parçalarına kadar her şeyi şekillendirmiştir...
DEVAMINI OKU1. Su Pompası Pensesi Nedir? – Esnek “Çok Yönlü” Araç Modern endüstriyel üretimde ve günlük bakımda...
DEVAMINI OKUUygun endüstriyel kesici takımların seçilmesi, üretim verimliliğini doğrudan etkileyen kritik bir karardır...
DAHA FAZLA OKU
+86-573-84611229

+86-573-84611518


NO.35 Yucao Yolu, Ganyao Kasabası, Jiashan Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang URUS Tools Co., Ltd. privacy policy
