

 Sorgulama
Mesaj göndermekten çekinmeyin
I. Giriş: "İmkansız" Görevi Çözmek "Yuvarlak bir deliğe kare bir dübel takmak" deyimi evrensel bir simgedir...
DEVAMINI OKUGuangdong'daki bir bağlantı elemanı montaj atölyesinde kısa süre önce yapılan toplu inceleme sırasında kalite ekibi, iade edilen 400 düz saplı duvar matkap ucundan 320'sini reddetti. Fabrika kapısında parçalar arızalı değildi. Tezgahta uyumsuzlardı. Her parçanın yuvarlak düz bir sapı vardı, ancak operatörler bunları SDS-plus darbeli matkaplarda çekiç modunu devre dışı bırakmadan kullanıyorlardı. Saplar aynanın içinde sallandı, karbür uçlar kırıldı ve uçlar sapın parlama hattında kırıldı. Düz saplı matkap ucu kullanımının net sınırları vardır ve çoğu saha arızası bu sınırların aşılmasından kaynaklanır. Bu kılavuz bu sınırları pratik terimlerle açıklamaktadır: düz saplı uçlara hangi malzemeler uygundur, hangi nokta geometrileri en iyi sonucu verir ve hız, besleme ve yağlamanın bunların temiz kesmeyi nasıl sağladığını gösterir.
Düz saplı bir matkap ucu, çapı uç gövdesiyle eşleşen düz silindirik bir sapa sahiptir ve sap ile ayna çeneleri arasındaki yüzey sürtünmesi yoluyla torku iletir.
Bu tasarım kasıtlı olarak basittir. Mekanik kilitleme profilleri kullanan SDS veya altıgen saplı sistemlerin aksine, düz sap tamamen sıkma kuvvetine bağlıdır. Operatör, ucu standart bir aynaya takar, çeneleri sıkar ve çelik sap ile ayna arasındaki sürtünme dönüşü taşır.
Bu basitlik, atölye ve üretim ortamlarında gerçek avantajlar sağlar. Tek bir ayna, pensleri veya adaptörleri değiştirmeden çok çeşitli çapları kabul edebilir. Sap doğrudan takım gövdesinden işlendiğinden uç başına maliyet daha düşük kalır. Bir parça aşındığında değiştirme anında gerçekleşir ve tesis yuvarlak saplı takımlamayı standartlaştırdığında envanter yönetimi daha kolaydır. Delme işlemlerinin ve uç tork aktarımının temelleri, sondajla ilgili temel kavramlar rehber.
Sınırlama da açıktır. Ayna yeterli sıkma kuvveti sağlayamazsa, kesici kenar anlamlı bir iş yapmadan önce sap çenelerin içinde dönecektir. Darbeli delme uygulamalarında sapın çekiç mekanizması bulunmadığından darbe enerjisini verimli bir şekilde aktaramaz. Bu nedenle düz saplı matkap ucu kullanımı, sapın yalnızca delinmekte olan malzemeye değil, ayna tipine ve tork talebine göre eşleştirilmesini gerektirir.
Düz saplı matkap uçları metal ve ahşap delmede en etkili olanlardır; duvarcılık uygulamaları ise yumuşak tuğla veya duvar bloklarındaki darbesiz döner delme ile sınırlıdır.
Malzeme seçimi saptan daha fazla yönlendirir. Ahşapta, sivri uçlu düz saplı uç temiz bir şekilde merkezlenir ve dübeller, menteşeler ve donanım kurulumu için kıymıksız delikler açar. Ahşap en kolay delme malzemesi olduğundan sap, torku kolaylıkla karşılar. Metalde aynı sap, yükü ayrık nokta veya pilot nokta geometrileri boyunca taşır ve ana riskler ısı oluşumu ve matkap yürümesi olur.
| Malzeme | Nokta Türü | Çalışma Modu | Tipik Uygulama |
| Ahşap | Brad noktası / pilot noktası | Yalnızca döner | Mobilya yapımı, dübel delikleri, donanım montajı |
| Düşük karbonlu çelik | Ayırma noktası | Yalnızca döner | Montaj delikleri, mastarlı delme, metal imalat |
| Alüminyum | Pilot noktası/bölünme noktası | Soğutma sıvısı ile döner | Talaşlı imalat, ince sac işleri, profil delme |
| Yumuşak duvarcılık | Karbür uçlu duvar noktası | Yalnızca döner | Ankraj delikleri, tuğladaki sığ geçiş delikleri |
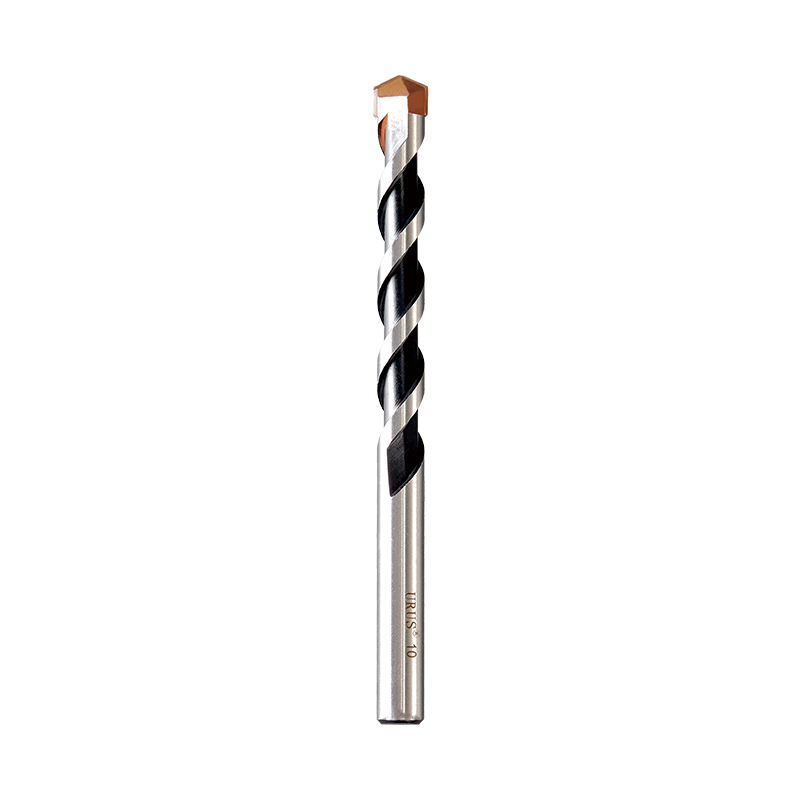 Tuğla ve Blokta Döner Delme için Yuvarlak Şaftlı Duvar Matkap Ucu Güçlendirilmiş kanallı ve düz saplı bu karbür uçlu uç, yalnızca döner modda kullanıldığında yumuşak tuğla, harç ve hafif blokta temiz delikler açar. Sertleştirilmiş krom-vanadyum çelik gövdesi ve mevcut uç seçenekleriyle DIN8039 ve ISO 5468 standartlarını karşılar. Ürünü Görüntüle →
Duvar işlerinde düz şaft yalnızca döner modda çalışır. Malzeme yumuşak tuğla, harç hattı veya hafif blok olduğunda, karbür uçlu yuvarlak saplı duvar ucu darbe olmadan temiz bir delik açacaktır. Yuvarlak saplı duvar matkap ucumuz tam olarak bu görev için tasarlanmıştır: karbür uç, güçlendirilmiş kanal ve standart bir mandreni kavrayan düz sap. Darbe mekanizması devredeyken darbeli matkapta kullanmaya çalışmayın.
Metal delmede sap sınırlayıcı faktör değildir. Nokta geometrisi. Yuvarlak saplı metal matkap ucu setlerinin seçimine ilişkin pratik bir kılavuz için, bkz. yuvarlak saplı metal matkap ucu kılavuzu . Birincil risk, sapın kayması değil, kesici kenarın sertleşmesine ve hızlı körelmeye neden olabilecek ısı oluşumudur.
Düz saplı matkap ucunun nokta geometrisi, malzemeye nasıl girdiğini, talaşları nasıl kestiğini ve yürümeye nasıl direndiğini kontrol eder.
Her düz saplı uç aynı sapa sahiptir, dolayısıyla performansı farklılaştıran şey nokta geometrisidir. Standart 118 derecelik bir nokta genel amaçlı delme için uygundur ancak sert çelik üzerinde yürüme eğilimindedir. Ayrık nokta, ağ kalınlığını inceltir, yürümeden deliği başlatan iki küçük kesme dudağı oluşturur ve bu da onu CNC ve manuel metal delme için en güvenli seçim haline getirir.
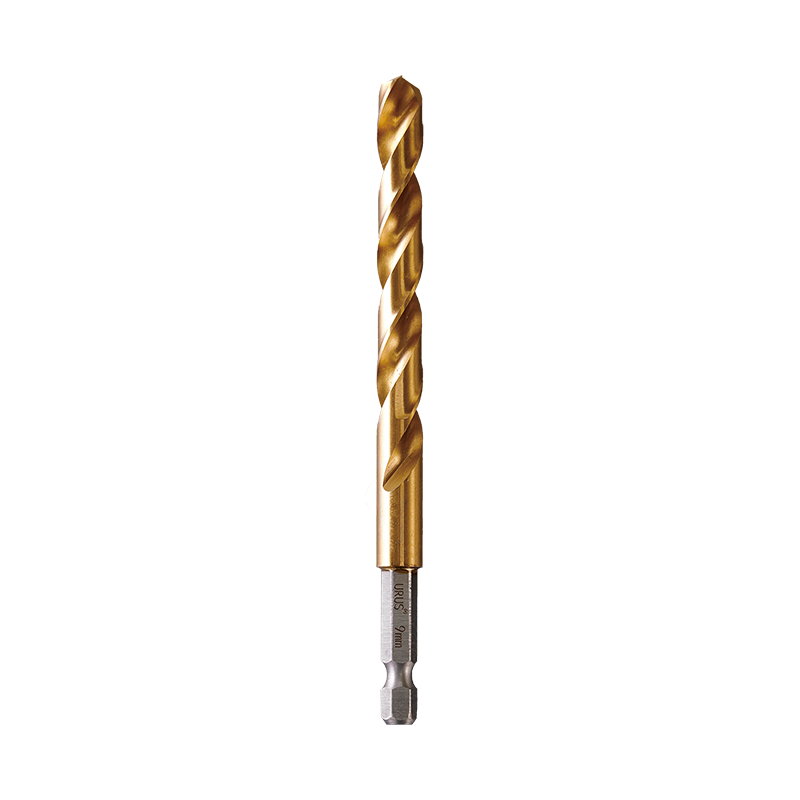 Metalde Hassas Delik Açmak için Ayrık Noktalı Matkap Ucu Ağ kalınlığını azaltan ayrık nokta geometrisiyle tasarlanan bu uç, sert çeliğin üzerinde yürümeden delik açmaya başlar. 1/4 inçlik hızlı değiştirilebilir mandrenlere uyar ve hem manuel hem de CNC metal delme için uygundur ve tutarlı konum ve yuvarlaklık sağlar. Ürünü Görüntüle →
Ayrık noktalı metal matkap uçlarımız, tutarlı delik konumu ve yuvarlaklık için bu geometri etrafında tasarlanmıştır.
Bir pilot nokta, kesici dudakların ötesine uzanan, kendiliğinden merkezlenen kısa bir uç ekler. Ucu malzemenin içine çeker ve özellikle büyük çapakların ve matkap yürümesinin çoğu ıskartaya neden olduğu ince sac ve alüminyumda kullanışlıdır. Yumuşak metal işlerinde pilot uçlu ucun kontrolü daha kolaydır ve daha temiz bir delik girişi bırakır.
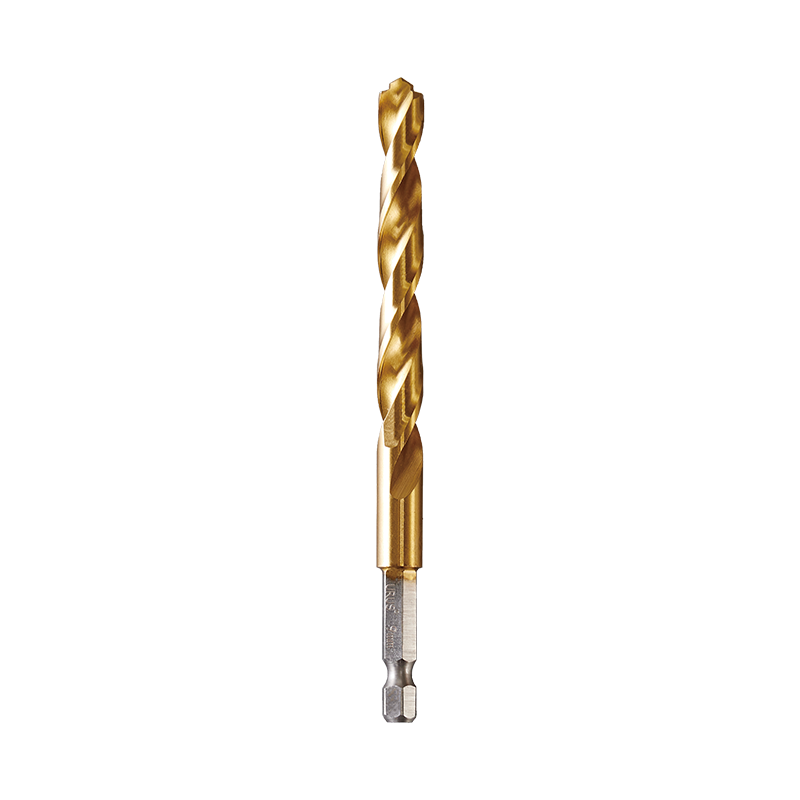 İnce Metalde Temiz Delikler için Pilot Noktalı Matkap Ucu Kesme dudaklarının ötesine uzanan, kendi kendine merkezlenen bir pilot uca sahip olan bu uç, ince sac ve alüminyumda kontrollü delme için kendisini malzemenin içine çeker. Çatlak çapaklarını ve yürümeyi en aza indirerek temiz bir delik girişi bırakır. Ürünü Görüntüle →
Pilot noktalı matkap uçlarımız, uzun çalışmalarda keskin kenar geometrisini korurken bu görevi yerine getirir.
Üretim alanında yaygın olarak kullanılan turbomax noktası talaş tahliyesine odaklanır. Bu, ana arıza modunun kanallarda talaş birikmesi olduğu yumuşak çelik ve alüminyumda yüksek hızlı CNC delmeye uygun özel bir geometridir.
Düz saplı matkap ucu, sap çapı uç gövdesiyle eşleşen ve tork aktarımı için ayna sürtünmesine dayanan bir delme aletidir. Metal, ahşap ve yumuşak duvarlarda döner delme için en yaygın matkap ucu formatıdır ancak çekiç darbeli yükleme için tasarlanmamıştır.
Düz saplı bir matkap ucu çok hızlı çalıştırıldığında, çok sert itildiğinde veya kuru bırakıldığında başarısız olur.
Bu üç değişken etkileşim halindedir. Hız ısıyı belirler; ilerleme talaş yükünü belirler; yağlama ısıyı ortadan kaldırır ve kesici kenarın keskin kalmasını sağlar. Kollardan biri menzil dışındaysa, uç ya çalışılan malzemeyi aşırı ısıtabilir ya da delikte durup kırılabilir.
Çelikte çok düşük bir ilerleme hızı, kesici kenarın kesmek yerine sürtünmesine, ısı oluşmasına ve delik duvarında iş parçasının sertleşmesine neden olur. Çok ağır besleme, kesici dudakların kırılmasına veya ucun kırılmasına neden olacaktır. Kural olarak, talaş ince ve lifli olduğunda ilerlemeyi artırın ve uç çatırdamaya başladığında ilerlemeyi azaltın.
Yağlama tartışılamaz. Düşük karbonlu çelik için, çözünür bir yağ soğutucusu, ucun tavlama sıcaklıklarına ulaşmasını önler. Alüminyum için hafif kesme yağı ve hatta gazyağı, talaş yüzeyindeki talaş oluşumunu azaltır. Ahşap için soğutma sıvısına gerek yoktur ancak toz giderme, hız kontrolü kadar önemlidir.
Çoğu düz saplı matkap ucu arızası önlenebilir ve önleme, ucun kendisinden çok seçim ve kullanımla ilgilidir.
Düz saplı matkap ucu öncelikle metal, ahşap ve yumuşak duvarlarda döner delme için kullanılır. Standart bir aynaya sığar ve torku sürtünme yoluyla iletir, bu da onu genel atölye ve üretim sondajı için en çok yönlü ve uygun maliyetli matkap ucu formatı haline getirir.
Hayır. SDS darbeli matkaplar, darbe enerjisi aktarımı için tasarlanmış bir mekanik kilitleme sap sistemi kullanır. Düz saplı bir uç SDS aynasında sallanacak, kayacak ve muhtemelen sapa yakın bir yerde kırılacaktır. Darbeli delme için SDS saplı uçlarını ve yalnızca döner modda düz saplı uçlarını kullanın.
Ayna çeneleri yeterli sıkma kuvveti oluşturamadığında kayma meydana gelir. Aşınmış çeneler, pürüzsüz sap yüzeyleri veya yumuşak sapın aşırı sıkılması sürtünme kavramasını azaltır. Delmeden önce sapı temizleyin, çene sağlığını kontrol edin ve mandreni daima düzgün şekilde sıkın.
Yalnızca yumuşak duvarlarda çok hafif döner delme için veya karbür uçlu özel yuvarlak saplı duvar ucu kullanıldığında. Standart beton ve ağır darbeli işler için SDS saplı uçlar kullanın. Düz saplı uçlar çekiç darbeli yüklere göre tasarlanmamıştır ve bu hizmette hızlı bir şekilde arızalanırlar.
I. Giriş: "İmkansız" Görevi Çözmek "Yuvarlak bir deliğe kare bir dübel takmak" deyimi evrensel bir simgedir...
DEVAMINI OKUMetal işleme her zaman endüstriyel gelişimin temel taşı olmuştur ve otomotiv parçalarından otomotiv parçalarına kadar her şeyi şekillendirmiştir...
DEVAMINI OKU1. Su Pompası Pensesi Nedir? – Esnek “Çok Yönlü” Araç Modern endüstriyel üretimde ve günlük bakımda...
DEVAMINI OKUUygun endüstriyel kesici takımların seçilmesi, üretim verimliliğini doğrudan etkileyen kritik bir karardır...
DAHA FAZLA OKU
+86-573-84611229

+86-573-84611518


NO.35 Yucao Yolu, Ganyao Kasabası, Jiashan Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang URUS Tools Co., Ltd. privacy policy
