

 Sorgulama
Mesaj göndermekten çekinmeyin
I. Giriş: "İmkansız" Görevi Çözmek "Yuvarlak bir deliğe kare bir dübel takmak" deyimi evrensel bir simgedir...
DEVAMINI OKUMatkap ucu sap tipleri, bir ucun fiziksel olarak hangi makinelere girebileceğine, karbüre ne kadar çekiç enerjisinin ulaşacağına ve kesme kenarının 1.500 rpm'de doğru çalışıp çalışmadığına karar verir. Sapı yanlış anlayın ve uçla ilgili başka hiçbir şey önemli değil. Aşağıda, gerçek satın alma siparişlerinde görünen sap aileleri, bunların arkasındaki nominal boyutlar ve bir konteynerin mal girişi sırasında reddedilmesini önleyen seçim kuralları yer almaktadır.
Şaft, ucun tahrik edilen ucudur: aynaya giren, makineden tork ve çekiç kuvvetini alan ve kesme kafasını eksen üzerinde tutan bölüm.
Matkap ucu sap tipleri üç özellikle tanımlanır: tahrik edilen ucun geometrisi, milimetre cinsinden nominal boyutu ve onu bir ayna sınıfına kilitleyen tutma sistemi.
Düz bir sap, üç çenenin sürtünmesiyle tutulur. Tork kapasitesi kenetleme kuvvetine bağlıdır ve sap yağlandıkça, cilalandıkça veya aşındıkça kenetleme kuvveti azalır. Bir SDS sapı farklı bir prensiple çalışır: iki açık oluk ve iki kapalı oluk ucun eksenel olarak kaymasını sağlarken ayna dönüşü kilitler, böylece piston, operatör alete yaslanmadan ucu çekiçleyebilir. Bu eksenel özgürlük, karbür uç yuvarlak saplı versiyonla aynı görünse bile SDS uçlarının üç çeneli aynaya değiştirilememesinin nedenidir.
Saklama üçüncü mülktür ve alıcıların en son fark ettiği mülktür. Hızlı değiştirilebilen bir tutucunun içindeki çeyrek inçlik altıgen uç, bir yaylı klips ve bir bilyeli mandal tarafından tutulur; düz bir manyetik tutucudaki aynı bit, yalnızca mıknatıs gücüyle tutulur. Sondajla ilgili temel kavramlar sonucu açıkça ortaya koyun: her gevşek arayüz, motor torkunu delik derinliği yerine ısıya ve gürültüye dönüştürür.
Dokuz sap ailesi, ticari olarak satılan hemen hemen her şeyi kapsar ve her biri alıcıyı belirli makine ve uç çaplarına kilitler. Aşağıdaki tabloda nominal metrik boyutlar kullanılmaktadır çünkü çizimlerde, denetim raporlarında ve gümrük evraklarında bu şekilde görünmektedirler.
| Şaft tipi | Nominal boyut | Makine veya mandren | Ortak bit aralığı | Saklama |
| Düz yuvarlak sap | 3 ila 13 mm | Üç çeneli anahtarlı veya anahtarsız mandren | 1 ila 13 mm | Çene sürtünmesi |
| Azaltılmış sap | 12,7 mm | 13 mm kapasiteli üç çeneli ayna | 13 ila 38 mm | Çene sürtünmesi |
| Üçgen sap | 3 ila 13 mm, three flats | Üç çeneli ayna | 3 ila 13 mm | Çene sürtünmesi, no rotation slip |
| Çeyrek inçlik altıgen | Daireler arasında 6,35 mm | Hızlı değiştirilebilen tutucu, darbe sürücüsü | 2 ila 12 mm | Yaylı klips ve tetik |
| Büyük altıgen | 19 mm veya 22 mm | Ağır döner çekiç, karot matkap | 25 ila 150 mm | Kilitleme yaka |
| SDS-Plus | 10 mm, dört oluk | Döner çekiç, 2 ila 4 J | 4 ila 26 mm | Sürgülü kilit, eksenel serbest |
| SDS-Maks | 18mm, dört oluk | Döner çekiç, 5 ila 18 J | 12 ila 52 mm | Sürgülü kilit, eksenel serbest |
| Spline sürücüsü | 16 mm gövde, altı spline | Daha eski döner çekiçler | 12 ila 45 mm | Spline etkileşimi |
| Mors konikliği | MT1'den MT6'ya | Matkap presi, torna punta | 3 ila 75 mm | Konik sürtünme |
| Dişli sap | M16 veya 1/2 inç | Elmas karotlu matkap | 25 ila 350 mm | Konu kilidi |
İki altıgen standart aynı 6,35 mm'lik düz yüzey boyutunu paylaşıyor ve bunların karıştırılması yinelenen kaynak bulma hatasına neden oluyor. DIN 3126 C 6.3 düz altıgen gövdeye sahiptir; DIN 3126 E 6.3, hızlı değiştirilebilen tutucuların kilitlenmesi için bir tutma oluğu ekler. Bir C 6.3 ucu, titreşim altında kilitleme tutucusundan düşebilirken, bir E 6.3 ucu, basit bir manyetik tutucuya tam olarak oturmayabilir. Hem boyutu hem de standardı belirtin; asla biri olmadan diğeri olmaz.
Düz saplar doğruluk ve birim maliyet açısından avantajlıdır; altıgen saplar geçiş hızında kazanır. Karar verici soru, bir vardiya sırasında ucun kaç kez değiştirileceği ve delik toleransının ne kadar sıkı olması gerektiğidir.
Üç çeneyle sıkıştırılmış ve 1 mm'den yukarı doğru 0,5 mm'lik adımlarla taşlanmış olan bu, hemen hemen her katalogda uç başına en düşük maliyettir.
Yüksekte tek elle çalışmak için tasarlanmış, hızlı değiştirilebilir bir tutucuya veya darbeli sürücüye takılabilen 6,35 mm'lik altıgen gövde.
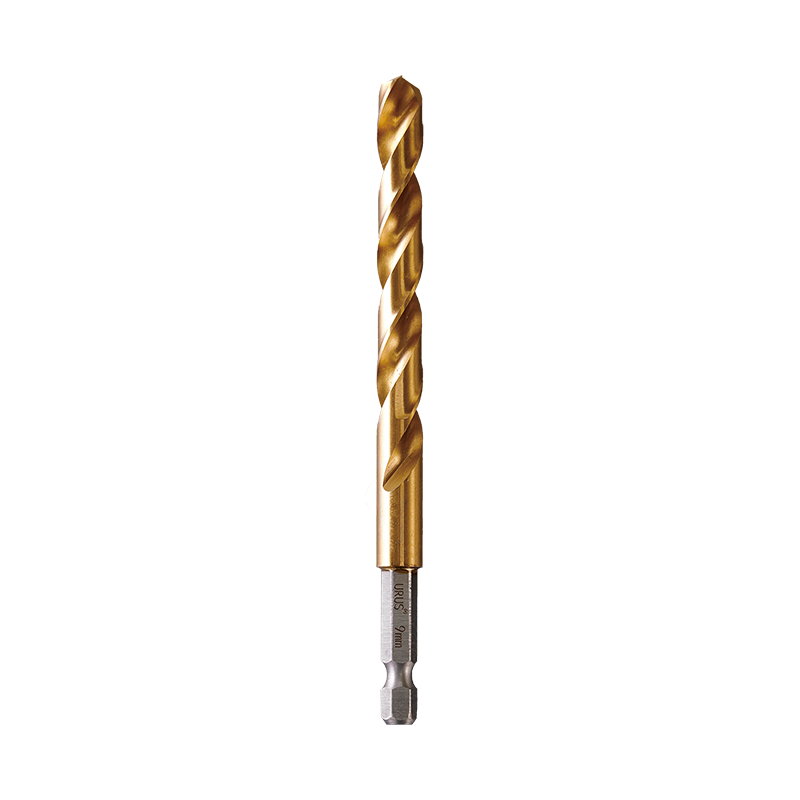 1/4 İnç Hızlı Aynalar için Özel Ayrık Noktalı Metal Matkap Uçları Hızlı değiştirilebilen metal delme için bu ayrık uçlu uçlar birden fazla yüzey, sap seçeneği ve L50, L70, DIN338 ve DIN340 boyut serileri sunar. Ürünü Görüntüle →
Metal delme, ödünleşimin nerede olduğunu gösterir. Pilot delik olmadan kesmeye başlayan bölünmüş noktalı uç, geometrisini yüzlerce delik üzerinde tutmak için hala sabit bir sapa ihtiyaç duyar ve iyi bir aynadaki düz yuvarlak sap, bu stabiliteyi daha düşük bir fiyata sunar. Altıgen saplar, hızın delik konumundan daha önemli olduğu bakım ve montaj işlerinde yerini alır.
SDS-Plus, SDS-Max ve spline üç ayrı çekiç standardıdır ve hiçbir adaptör, hafif bir döner çekici SDS-Max uçlarını tam enerjiyle çalıştıran bir makineye dönüştüremez.
10 mm SDS-Plus şaft, çoğu servis aracında bulunan 2 ila 4 joule sınıfındaki çekiçlerle eşleşir. 18 mm SDS-Max şaft, 5 ila 18 jul arasındaki çekiçlerle eşleşir ve yaklaşık 150 mm'ye kadar karot uçları taşır. Altı spline'lı 16 mm'lik bir gövde üzerine inşa edilen spline tahriki, çoğunlukla onarım filolarında ve eski ekipman stoklarında varlığını sürdürüyor. Bir sapı farklı bir aynaya takmak için törpülemeye veya taşlamaya çalışmak ısıl işlemi bozar, garantiyi geçersiz kılar ve çekiç hızında gerçek bir güvenlik riski oluşturur.
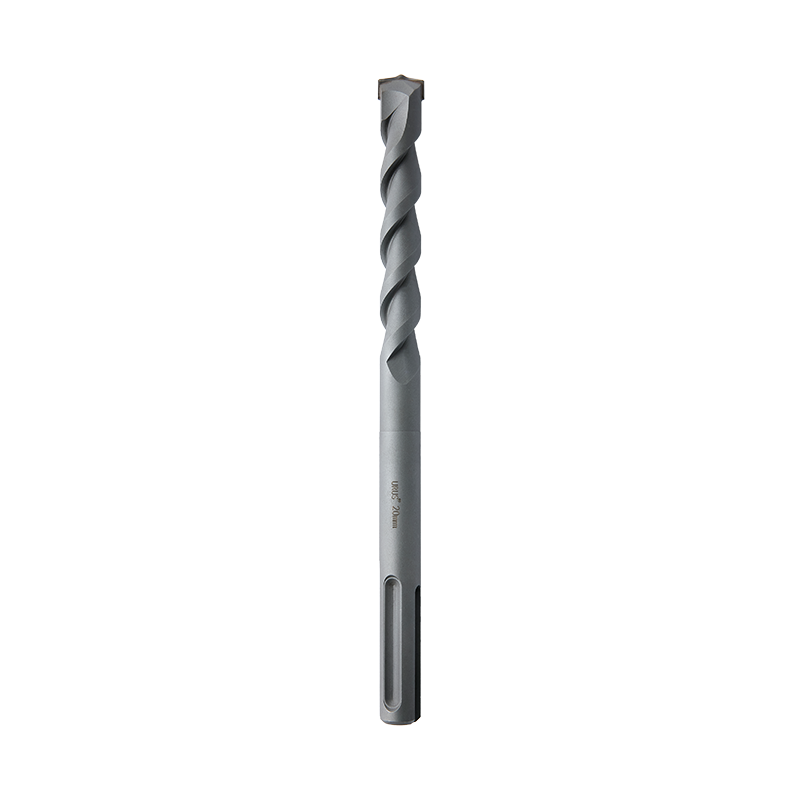 Beton, Tuğla ve Taş için Özel SDS Darbeli Matkap Uçları Beton ve duvar delme için bu SDS darbeli matkap uçları karbür uçlar, krom-vanadyum çelik bıçaklar ve birden fazla uzunluk sunar. Ürünü Görüntüle →
6 mm ile 26 mm arasındaki beton işleri için SDS-Plus maliyet, ağırlık ve enerji verimliliği açısından doğru spesifikasyon olmaya devam ediyor. Bu bandın üzerinde, başka bir karar verilmeden önce sap standardının değişmesi gerekir.
Her sap standardı, pratik bir çap tavanına sahiptir ve tavan, matkap gövdesinin gücünden ziyade tork aktarımı ve çekiç enerjisi ile ayarlanır.
Bitme, takip edilmeye değer ikinci sayıdır. Üretim kontrollerinde, düz yuvarlak saplı üç çeneli aynanın ucu genellikle 0,05 ila 0,15 mm, hızlı değiştirilebilir altıgen tutucu 0,10 ila 0,30 mm ve SDS aynanın ölçüsü 150 mm'lik uçta 0,30 ila 0,80 mm'dir. Bu rakamlar çekiçle çalışma için kabul edilebilir, hassas metal delme için kabul edilemez; bu nedenle sap standardı, alıcının zaten sahip olduğu makineden değil, operasyondan seçilmelidir.
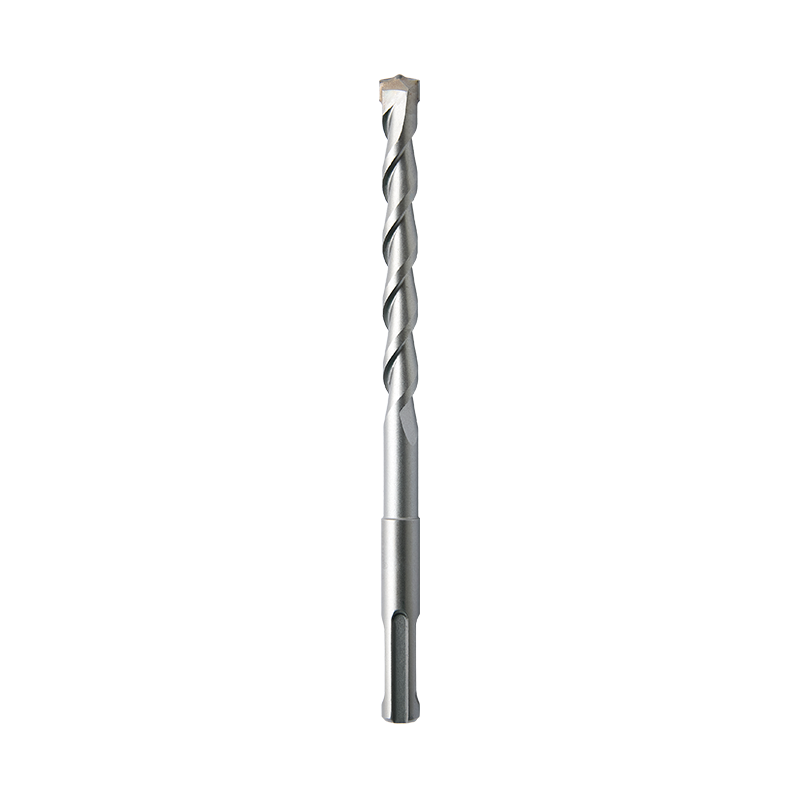 Beton ve Duvarcılık için Özel SDS-Max Darbeli Matkap Uçları Büyük çaplı beton işleri için bu SDS-Max duvar matkap uçları 18 mm sap, karbür uç seçenekleri ve 10 mm ila 40 mm çap sunar. Ürünü Görüntüle →
Büyük çaplı beton işleri bunun en açık örneğidir: Takviyeli betondaki 12 mm'lik bir delik, kabaca 2 joule'ün üzerinde darbe enerjisine ihtiyaç duyar, dolayısıyla çeyrek inçlik altıgen sistemin, karbür ne kadar iyi olursa olsun, bu uygulamaya gerçekçi bir yolu yoktur.
Adaptörler arayüzü değiştirir, makinenin kapasitesini asla değiştirmez. Zincirdeki her adaptör salgıyı artırır, enerjiyi ortadan kaldırır ve titreşim altında gevşeyebilecek bir bağlantı noktası daha oluşturur.
Hayır. 10 mm'lik yivli sap, üç çeneli aynaya oturmaz ve SDS-Plus'ı yuvarlak veya altıgen sapa dönüştüren adaptörler yalnızca hafif işler için tasarlanmıştır. Döner çekiç, herhangi bir SDS ucu için doğru ana bilgisayardır.
Düz yuvarlak sap, dünya çapında en yüksek hacimli sap tipi olmaya devam ediyor çünkü neredeyse tüm kablolu ve kablosuz matkaplarda bulunan üç çeneli aynaya uyuyor. Çeyrek inçlik altıgen, darbe sürücüleri ve hızlı değiştirilebilen tutucular sayesinde en hızlı büyüyen türdür.
Yalnızca delik çapı kabaca 26 mm'nin üzerinde veya makine 5 joule'den fazla güç sağladığında. Bu bandın altında SDS-Max, delme hızında hiçbir artış olmadan ağırlık, maliyet ve salgıyı artırır.
Hayır. Ayırma noktası, baş noktası, pilot nokta ve çoklu kesici açıklamaları kesici uca atıfta bulunur ve saptan bağımsızdır. Aynı karbür uç tasarımı düz bir sapa veya bir SDS sapa bastırılabilir.
I. Giriş: "İmkansız" Görevi Çözmek "Yuvarlak bir deliğe kare bir dübel takmak" deyimi evrensel bir simgedir...
DEVAMINI OKUMetal işleme her zaman endüstriyel gelişimin temel taşı olmuştur ve otomotiv parçalarından otomotiv parçalarına kadar her şeyi şekillendirmiştir...
DEVAMINI OKU1. Su Pompası Pensesi Nedir? – Esnek “Çok Yönlü” Araç Modern endüstriyel üretimde ve günlük bakımda...
DEVAMINI OKUUygun endüstriyel kesici takımların seçilmesi, üretim verimliliğini doğrudan etkileyen kritik bir karardır...
DAHA FAZLA OKU
+86-573-84611229

+86-573-84611518


NO.35 Yucao Yolu, Ganyao Kasabası, Jiashan Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang URUS Tools Co., Ltd. privacy policy
