
 Sorgulama
Mesaj göndermekten çekinmeyin
I. Giriş: "İmkansız" Görevi Çözmek "Yuvarlak bir deliğe kare bir dübel takmak" deyimi evrensel bir simgedir...
DEVAMINI OKUÜç tedarikçi size matkap uçları için en iyi malzeme hakkında üç farklı yanıt verecektir: yüksek hız çeliği, kobalt veya yekpare karbür. Her üç yanıt da doğrudur, ancak her biri yalnızca dar bir koşullar kümesi, iş parçası kalitesi, delik çapı, makine ve hedef delik sayısı dahilinde doğrudur.
Maçı yanlış yaparsanız maliyet hızlı görünür. 1.400 rpm'de 304 paslanmazda kuru çalışan 6 mm'lik bir HSS M2 uç genellikle 15 ila 25 delik içinde körelirken, düşük karbonlu çelikteki aynı uç yüzlerce yıl dayanır. Bu paslanmaz işi bir M35 kobalt ucuna taşımak, takım ömrünü kabaca üç katına çıkarır, bu da birim fiyatın yaklaşık iki katıdır; bu nedenle malzeme seçimi, takım yatağına olduğu kadar satın almaya da aittir.
Bu kılavuzun geri kalanı bu sırayı takip ediyor çünkü üç malzeme ailesi, ısı, aşınma ve darbe kesime girdiğinde çok farklı davranıyor.
Kısa cevap: ahşap yüksek karbonlu çelik veya HSS ile, yumuşak çelik HSS M2 ile, paslanmaz ve alaşımlı çelik kobalt M35 veya M42 ile, yüksek hacimli metal işleme katı karbür ile ve beton yalnızca karbür uçlu SDS takımlarla delinir.
| Malzeme | Isı sınırı | En iyi iş parçası uyumu | Göreli fiyat |
| HSS M2, parlak kaplama | 540-600°C | Yumuşak çelik, alüminyum, ahşap, plastik | 1,0x |
| TiN kaplamalı HSS M2 | 540-600°C | Sac metal, genel tamir, bakım takımları | 1,2-1,5x |
| Kobalt M35 veya M42 | 600-650°C | Paslanmaz 304 ve 316, alaşımlı çelik, titanyum | 2,0-2,8x |
| Karbür uçlu çelik gövde | 800 C ve üzeri | Beton, tuğla, blok, aşındırıcı levha ürünleri | 3-5x |
| Katı karbür | 1.000 C ve üzeri | CNC metal işleri, kompozitler, yüksek hacimli çalışmalar | 6-10x |
Standart sivri uçlu ahşap uçları yüksek karbonlu çelikten ve HSS'den yapılır ve asıl fark keskinlik değil tekrarlamadır. Yüksek karbonlu çelik, ucuza keskin bir avantaj sağlar ve haftada birkaç kez bir parçanın kullanıldığı dolap işleri ve şantiye marangozluğuna uygundur. HSS, tutkal çizgilerinin ve mineral dolgunun yumuşak çelik kenarı tek bir vardiyada körelttiği MDF ve sunta gibi aşındırıcı levha ürünlerde bu avantajı korur. Burgu uçları ve ön uçlar aynı kuralı izler: ara sıra derin delik işleme için karbon çeliği, tekrarlı üretim için HSS.
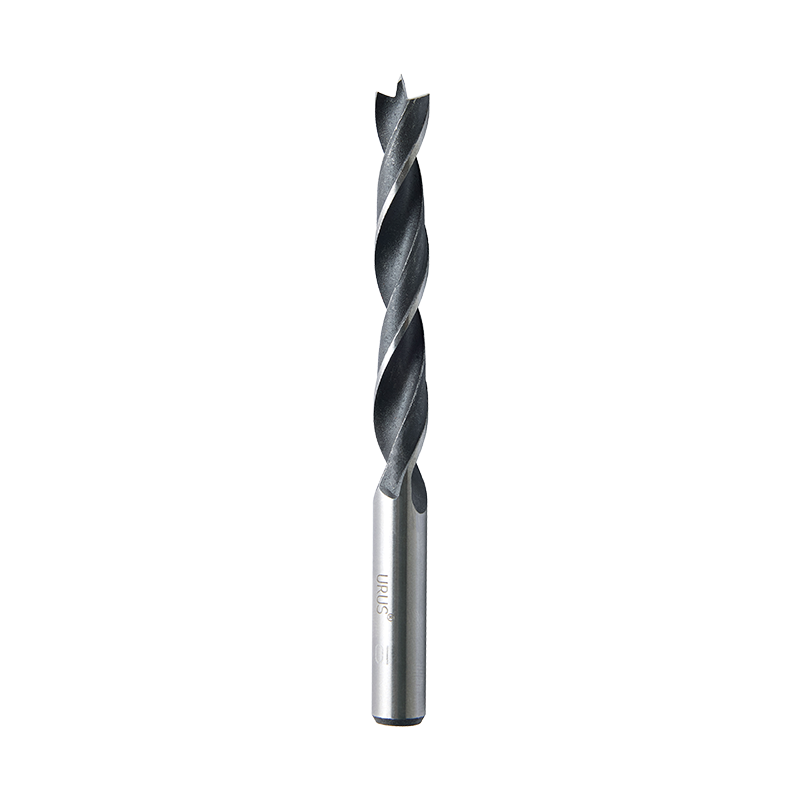 Doğru Ahşap Delme için Standart Brad Point Ahşap Matkap Ucu Genel ahşap delme için doğru konumlandırmaya ve standart mandrenlere uygun, hassas merkez noktası ve yuvarlak saplı bir ahşap matkap ucu. Ürünü Görüntüle →
Yumuşak çelik, alüminyum, pirinç ve plastikler, genel işler için genellikle 118 derecelik bir noktada ve ucun yürümeden işaretli bir merkezde tutulması gerektiğinde 135 derecelik bir ayrılma noktasından HSS M2 ile en ekonomik şekilde delinir. Paslanmaz 304 ve 316, kör bir kenar altında işlenerek sertleşir, bu nedenle aletin ovmak yerine kesmesi gerekir: yarık uçlu kobalt M35 veya M42, kenarı deliği bitirecek kadar uzun süre canlı tutar. Pilot nokta geometrisi kavisli ve ince kesitlerde yardımcı olur. Katı karbür yalnızca hacim, sertlik ve soğutma sıvısı kontrolü yerinde olduğunda devreye girer.
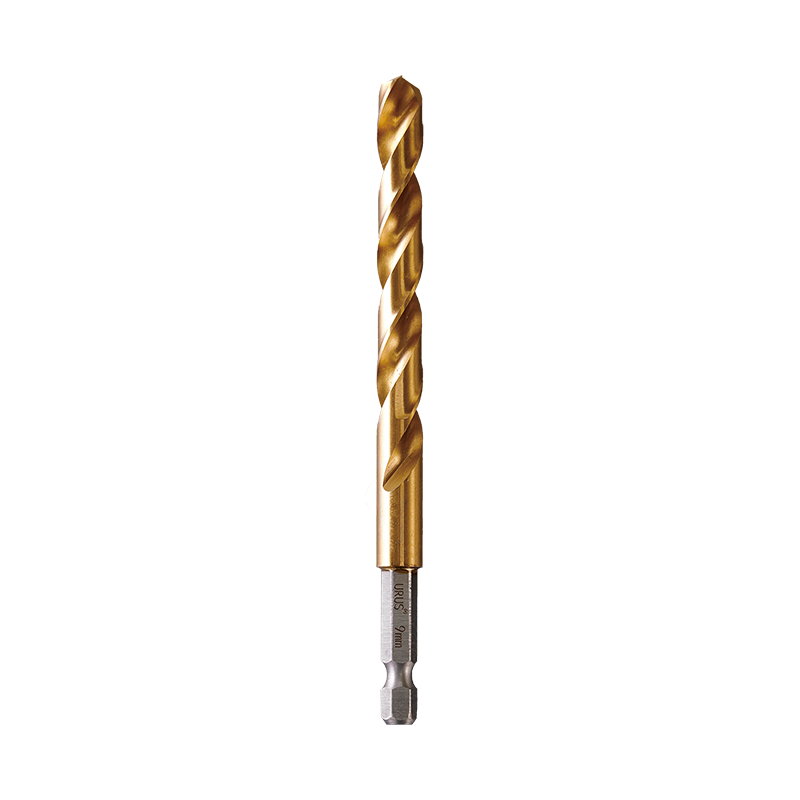 Hızlı Değiştirilen Aynalar için Özel Ayrık Noktalı Metal Matkap Ucu 1/4 inçlik hızlı saplı aynalar ve 1,0 ila 13,0 mm arası çaplar için tasarlanmış, bölünmüş nokta geometrisine ve çoklu yüzey seçeneklerine sahip bir metal delme ucu. Ürünü Görüntüle →
Hiçbir kobalt veya HSS biti betona ait değildir. Darbeli delme, darbeli yükleme ve mineral aşınmasını aynı anda uygular, bu nedenle kesme kenarının çelik bir gövdeye tungsten karbür lehimlenmesi gerekir. SDS-plus tuğla, blok ve standart betonda kabaca 4 ila 16 mm'lik delikleri kapatırken, SDS-max daha büyük çapları ve daha ağır donatı işlerini kapsar. Üç kesicili karbür kafa, düz olmayan yüzeylerde daha hızlı merkezlenir ve pürüzlü bir duvardaki delik konumunu bozan yürümeyi azaltır.
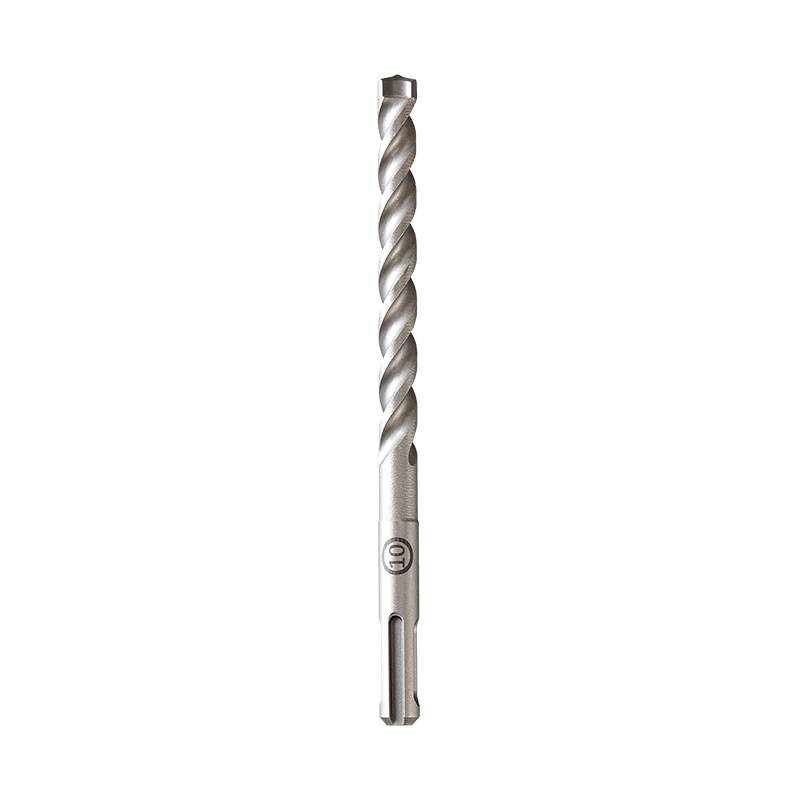 Duvarcılık için Özel SDS-3-Cutter Karbür Uçlu Darbeli Matkap Ucu Çeşitli boyutlarda tuğla, beton ve taş delmek için tasarlanmış, üç kesicili karbür uçlu ve sertleştirilmiş krom-vanadyum gövdeli bir duvar çekiç ucu. Ürünü Görüntüle →
Uç geometrisi, kanal sayısı ve sap standardı ana malzeme kadar önemlidir; bu nedenle aşağıdakiler için bir referans bulundurun: matkap ucu çeşitleri ve kullanımları Bir satın alma özeti yazarken malzeme spesifikasyonunuzun yanında.
Alıntılarda gördüğümüz çoğu spesifikasyon hatası, bitin aslında neyden yapıldığına dair dört yanlış anlamadan kaynaklanmaktadır.
Kırmızı sertlik, kesici kenarın yumuşadığı ve temiz kesmeyi bıraktığı sıcaklıktır. HSS M2 üstünlüğünü kabaca 540-600 C'de tutuyor, kobalt kaliteleri bunu yaklaşık 600-650 C'ye itiyor ve karbür bunun çok ötesinde kesmeye devam ediyor, kobalt ve karbürün ayrı fiyat kademeleri olarak var olmasının nedeni de budur.
304 paslanmazda, M35 kobalt genellikle HSS M2'ye göre üç kat daha fazla delik döndürür ve karbür uçlu geometri beş kattan fazla geri döner; bu da birim fiyat daha yüksek olsa bile delik başına maliyeti düşürmeye yeterlidir.
Aritmetik basittir. 20 delik üreten 3,00 ABD Doları değerindeki bir HSS M2 bitinin delik başına maliyeti 0,15 ABD Dolarıdır. 60 delik üreten 7,50 dolarlık bir kobalt ucunun maliyeti delik başına 0,125 dolardır ve ayrıca operatörün vardiyasındaki iki bit değişikliğini de ortadan kaldırır. Günde 600 paslanmaz delik açan bir hücrede bu fark, her gün yaklaşık 20 takım değişikliğini ortadan kaldırır.
Bir matkap ucu spesifikasyonu yalnızca iş parçasını, deliği, makineyi, beklenen ömrü ve doğrulama yöntemini adlandırdığında tamamlanır. Daha azı malzeme seçimini tedarikçinizin varsayımına bırakır.
OEM programları için parçalar oluşturan tedarikçiler genellikle bu düzeydeki ayrıntıyı memnuniyetle karşılar çünkü bu daha sonra tartışmayı ortadan kaldırır. Bison markası altında Jiashan, Zhejiang'da matkap uçları, pense ve el aleti setleri üreten Zhejiang URUS Tools Co., Ltd., ISO9001:2015 sertifikası, ulusal bir yüksek teknoloji kuruluşu tanımı ve 2017 yılında kurulan bir TUV Rheinland işbirliği test laboratuvarı ile ahşap, metal ve duvarcılık hatlarında çalışmaktadır. Daha geniş bir özet hazırlayan alıcılar, bu genel bakışla başlayabilirler matkaplar için kesme uçları: türleri, malzemeleri ve nasıl seçileceği .
Hayır. Kobalt, sıcak sertliği ve aşınma direncini satın alır ve karşılığında birim fiyatının iki ila üç katı karşılığında tokluğun bir kısmından vazgeçer. Ahşap, yumuşak çelik, alüminyum ve genel bakım işlerinde HSS M2 daha ekonomik bir seçimdir. Kobalt, iş parçasının paslanmaz, yaklaşık 30 HRC'nin üzerinde alaşımlı çelik veya titanyum olması veya kenar sıcaklığının takım ömrünü sınırlayan faktör olması durumunda üstünlüğünü kazanır.
Hayır. Titanyum nitrür, aynı HSS substratı üzerinde kabaca 1 ila 4 mikronluk bir kaplamadır. Sürtünmeyi azaltır, talaş akışını iyileştirir ve yanak aşınmasını yavaşlatır, ancak taban çeliği yine de kenarın yumuşamadan önce ne kadar ısıya dayanacağını belirler.
Tungsten karbür. Beton darbeyle delindiğinden uç, SDS-plus veya SDS-max şaftına monte edilmiş sert lehimli karbür uç olmalıdır. HSS ve kobalt kenarları, çekiçleme ve mineral aşınmasının kombinasyonu altında hızla bozulur.
Sabit bir iş parçasında, çapta ve hızda delik başına maliyeti karşılaştırın. Bir kap siparişini vermeden önce sertlik verilerini, uç salgı rakamlarını, kaplama kalınlığını ve kendi makinenizde test edilen numune partisini isteyin ve bu test sonucunu spesifikasyona ek olarak saklayın.
I. Giriş: "İmkansız" Görevi Çözmek "Yuvarlak bir deliğe kare bir dübel takmak" deyimi evrensel bir simgedir...
DEVAMINI OKUMetal işleme her zaman endüstriyel gelişimin temel taşı olmuştur ve otomotiv parçalarından otomotiv parçalarına kadar her şeyi şekillendirmiştir...
DEVAMINI OKU1. Su Pompası Pensesi Nedir? – Esnek “Çok Yönlü” Araç Modern endüstriyel üretimde ve günlük bakımda...
DEVAMINI OKUUygun endüstriyel kesici takımların seçilmesi, üretim verimliliğini doğrudan etkileyen kritik bir karardır...
DAHA FAZLA OKU
+86-573-84611229

+86-573-84611518


NO.35 Yucao Yolu, Ganyao Kasabası, Jiashan Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © Zhejiang URUS Tools Co., Ltd. privacy policy